熔炉摆放与熔炉及电炉制造 布局优化与工艺解析
熔炉和电炉是冶金、铸造、玻璃、陶瓷及新材料等行业的核心热工设备。合理的熔炉摆放不仅影响生产效率、能源消耗和安全性,还直接关系到设备寿命与操作便利性。与此熔炉及电炉的制造涉及材料选择、结构设计、温控系统等多个技术领域。本文将从熔炉摆放的基本原则、常见布局方案,以及熔炉及电炉制造的关键要点三个方面展开论述,为相关从业者提供参考。
一、熔炉摆放的基本原则
- 工艺流向顺畅:摆放应遵循“原料→熔化→保温→浇注/出料→成品”的工艺流向,避免物料往返交叉,减少转运时间和能量损失。
- 安全距离与通道:熔炉周围必须留出足够的安全操作空间和消防通道,一般建议炉体与墙壁距离不小于1.5米,与可燃物距离不小于3米。同时要考虑紧急疏散路线。
- 设备维护空间:摆放需预留炉体检修、耐火材料更换、电极或燃烧器拆装的空间,通常炉体上方要有不小于0.8米的起吊高度。
- 电力与燃料供应:电炉应靠近变压器或配电室,缩短大电流线路,减少电能损耗;燃气/燃油熔炉应靠近燃料管道或储罐,并符合防爆规范。
- 通风与除尘:熔炉产生高温烟气和粉尘,摆放位置应有利于自然通风或接入排烟除尘系统,避免烟气扩散到操作区。
- 环境温湿度:避免将电炉安置在潮湿、漏水或粉尘严重的区域,以免电气短路或耐火材料受潮炸裂。
二、常见熔炉摆放布局方案
- 直线式布局:适用于中小型车间,熔炉、保温炉、浇注线依次直线排列,物流简单,适合单一品种批量生产。优点是管理方便,缺点是占地面积较长。
- U型或L型布局:适合场地受限的车间,将熔化、精炼、浇注工序呈U型排列,缩短操作者移动距离,提高协作效率。
- 岛式布局:以大型熔炉为中心,四周布置上料、扒渣、合金添加、浇注等工位,适合重型铸件或柔性生产。岛式布局对起重设备要求较高。
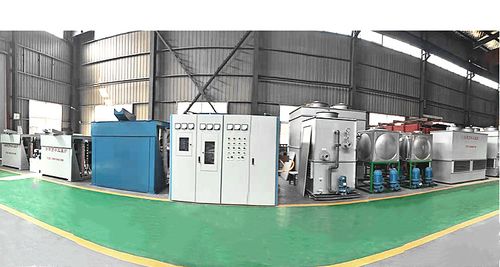
- 单元化布局:将一台熔炉与配套的保温炉、连铸机或压铸机组成独立生产单元,各单元之间互不干扰,便于扩产和品种切换。常见于铝合金、铜合金熔炼车间。
在摆放2台或多台熔炉时,应优先考虑并排布置或对面布置。并排布置便于共用上料平台和除尘罩,对面布置则适合两部熔炉交替作业,一台熔化、一台保温或精炼,提高利用率。无论何种方案,都应确保炉体之间留有足够的操作和抢修通道(建议不小于1.2米)。
三、熔炉及电炉制造关键工艺
- 炉壳制造:炉壳通常采用钢板焊接而成,要求有足够的刚度和强度,防止受热变形。焊接后需进行退火消除应力,并涂覆防锈底漆。对于大型电炉,炉壳可做成可倾转结构,以便出料。
- 炉衬与耐火材料:炉衬是决定熔炉寿命的关键。酸性炉衬常用石英砂,碱性炉衬用镁砂、白云石,中性炉衬用高铝砖、碳化硅砖等。制造时需采用捣打、浇注或砌筑工艺,并严格按升温曲线烘炉,避免开裂。
- 加热系统制造:
- 电阻炉:电阻丝或硅碳棒、硅钼棒等发热元件需按功率分布合理布置,并采用耐高温绝缘支撑。
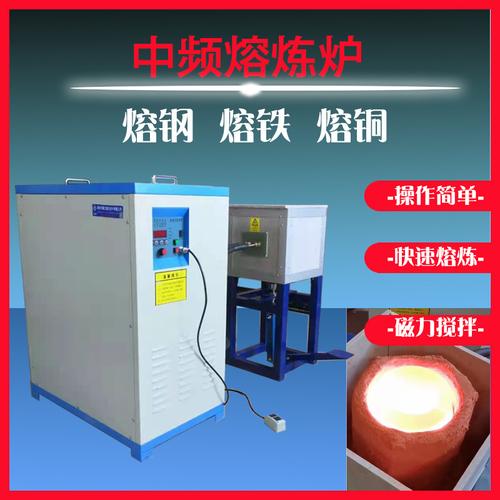
- 感应电炉:感应线圈由紫铜管绕制,管内通水冷却,外部涂绝缘漆。线圈匝数、频率需与炉容量和熔炼材料匹配。
- 电弧炉:电极升降机构、电极夹持器以及短网系统需精密制造,确保三相平衡和低阻抗。
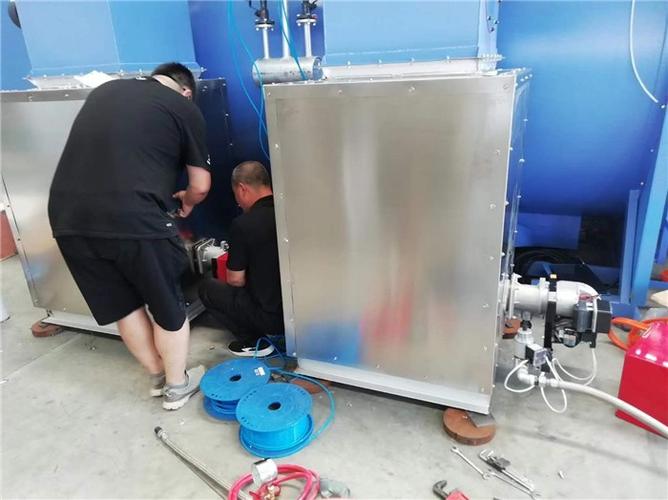
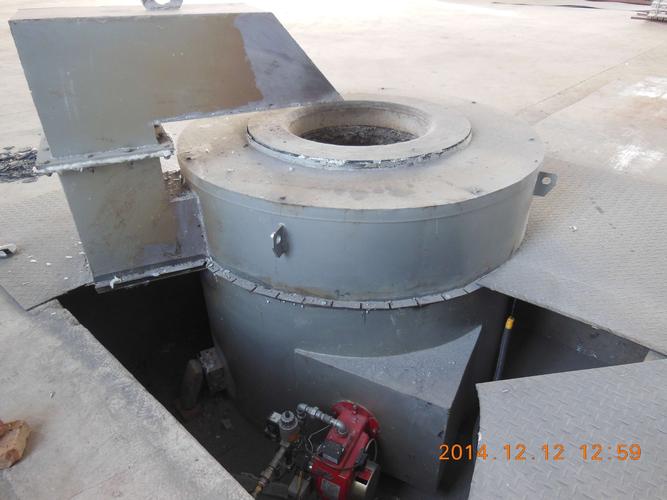
- 燃料炉:燃烧器、喷嘴、风机及管路需按热负荷计算选型,保证空燃比自动调节。
- 温度控制系统:现代电炉普遍采用PLC或工业计算机控制,配合热电偶、红外测温仪实现PID调节。制造时需做好热电偶安装位置选择、补偿导线屏蔽以及抗干扰设计。
- 安全保护装置:电炉应设置漏炉报警、水温、水压、流量监测,过流、过压、缺相保护;燃料炉应设置熄火保护、燃气泄漏报警、防爆门等。
- 出厂测试:制造完成后需进行冷态试车、绝缘电阻测试、耐压试验、空载升温试验,以及联锁保护动作试验,确保各项指标符合设计要求。
四、熔炉摆放与制造的综合建议
企业在新车间规划或旧车间改造时,应将熔炉摆放与设备制造结合起来考虑。例如,对于大功率感应电炉,电源柜应靠近炉体以缩短水冷电缆,同时避免将电源柜布置在高温区。在制造熔炉时,可以预置起吊耳、安装地脚和找正基准,以便现场快速定位摆放。另外,应按照设备说明书和国家安全标准(如GB 5959.1《电热装置的安全 第1部分:通用要求》)进行安装和验收。
合理的熔炉摆放能显著提升生产效率、降低能耗,并且为操作和维护提供便利。而高质量的熔炉及电炉制造则是保障设备长期稳定运行的基础。两者相辅相成,需要设计者、制造者和使用方协同合作,才能打造安全、高效、节能的热工生产系统。